Ручная лазерная сварка: как выбрать аппарат, проволоку и подготовить профессиональный участок
Если вы подбираете ручную лазерную сварку для металлообработки, начните с деталей, которые предстоит выпускать, а не с мощности источника. Ниже — порядок выбора: как составить задание на оборудование, проверить совместимость проволоки, оценить пробные соединения и отдельно подготовить закрытую рабочую зону.
Если вы подбираете ручную лазерную сварку для металлообработки, начните с деталей, которые предстоит выпускать, а не с мощности источника. Ниже — порядок выбора: как составить задание на оборудование, проверить совместимость проволоки, оценить пробные соединения и отдельно подготовить закрытую рабочую зону.
Разберём пример профессиональной мастерской, которая изготавливает корпуса и кожухи из нержавеющей стали. Ей нужен не просто аппарат для аккуратного шва, а понятный процесс: с подтверждённой применимостью к деталям, обученными сотрудниками и доступным обслуживанием. Значения режимов берут из документации и согласованной технологии — здесь настроек луча и инструкций по пуску не будет.
1. Сначала опишите изделие и критерии закупки
Для запроса поставщику подготовьте перечень повторяющихся деталей. Укажите марку металла, толщину каждой соединяемой части, форму соединения, длину шва и доступ к нему. Формулировки «тонкая нержавейка» недостаточно: разные марки, сочетания толщин и конструкция стыка требуют отдельной оценки.
Добавьте требования к готовому изделию. Для декоративного кожуха важен внешний вид, для корпуса с уплотнением — геометрия сопрягаемых поверхностей, для нагруженной конструкции — показатели, заданные конструктором. Если требуется герметичность, способ её проверки также должен быть определён заранее.
Не переносите возможности одного образца на всю номенклатуру. Прямой шов на свободно лежащей пластине не подтверждает пригодность оборудования для внутреннего угла собранного корпуса. В задании нужны реальные ограничения: доступ головки, положение детали, возможность закрепления и допустимые отклонения сборки.
Отдельно запишите планируемую загрузку: единичные заказы, небольшие серии или повторяющийся выпуск. Она влияет не только на выбор источника, но и на организацию подготовки, контроля и обслуживания. Паспортный рабочий цикл проверяют вместе с условиями, при которых он указан, а не как обещание непрерывного выпуска изделий.
На этом этапе полезны две независимые части задания. Первая — критерии закупки: материалы, соединения, оснащение подачи, документация, сервис и условия приёмки. Вторая — требования к рабочему месту: защитное ограждение, контроль доступа, инженерные системы и обучение. Подходящий аппарат сам по себе не означает готовность участка.
Не выбирайте запас мощности без связи с задачей. Большая цифра в карточке не подтверждает качество конкретного соединения, удобство работы с мелкой деталью или соответствие изделия требованиям чертежа. Основанием для решения служат документация и согласованная проверка представительных образцов.
2. Проволоку подбирают к металлу и технологии, а не только к подающему механизму
Проволока для лазерной сварки — присадочный материал, который вводят в соединение, когда это предусмотрено технологией. Наличие подающего устройства не означает, что присадка обязательна для любого шва. Нужна ли она конкретному изделию, определяют по конструкции соединения и требованиям к его свойствам.
Первый вопрос — марка проволоки и её совместимость с основным металлом. Для нержавеющей стали нельзя ограничиться надписью «для нержавейки» на упаковке. Сверяют обозначение материала детали, обозначение присадки и требования к соединению; для ответственных изделий выбор согласовывают с технологом.
Второй вопрос — диаметр и совместимость всей системы подачи. В паспорте аппарата или отдельного подающего устройства проверяют допустимые диаметры, подходящие расходные элементы, требования к катушке и ограничения по типу проволоки. Совпадение одного диаметра ещё не подтверждает совместимость комплекта.
Третий вопрос — состояние и прослеживаемость материала. При закупке уточните требования производителя к хранению и чистоте поверхности, обозначение партии и доступную сопроводительную документацию. Для пробных деталей и последующего выпуска важно понимать, какая именно присадка использовалась, а не только её размер.
Проволока не заменяет требования к сборке. Если зазор и положение кромок меняются от детали к детали, это нужно учитывать в технологической оценке. Не стоит заранее считать, что подача присадки позволит компенсировать любые отклонения: допустимые условия соединения должны быть определены для вашего изделия.
Защитный газ проверяют отдельно. Его вид, требования к качеству и применимость к выбранному металлу сверяют с руководством оборудования и технологической документацией. Если в карточке перечислены несколько газов, это не означает, что они взаимозаменяемы для любой задачи.
Для закупки удобно составить короткую спецификацию расходных материалов: марка и диаметр проволоки, требования к упаковке, совместимые элементы подачи, газ и перечень сменных деталей. Если какой-либо позиции нет в документации, запросите письменное уточнение до заказа расходников.
3. Пробные детали должны отвечать на вопросы производства
Допустим, мастерская выбирает оборудование для лазерной сварки металла под корпуса из нержавеющей стали толщиной 1 мм. Для проверки стоит предусмотреть не только плоские пластины, но и образец реального углового соединения, участок рядом с гибом и место с ограниченным доступом. Это примеры задания на оценку, а не подтверждение возможностей конкретного аппарата.
Перед передачей образцов согласуйте, что именно будет оцениваться. Обычно это соответствие геометрии, внешний вид шва и результаты контроля, предусмотренного для изделия. Если нужны механические испытания, исследование сечения или проверка герметичности, их включают в программу отдельно, с понятными критериями принятия решения.
Образцы должны представлять производство: тот же материал, сопоставимая подготовка поверхности и такие отклонения сборки, которые действительно встречаются в работе. Иначе можно получить привлекательный демонстрационный шов, который мало скажет о будущей серии. При этом проведение пробы не заменяет разработку технологии и оценку безопасности участка.
Попросите зафиксировать состав проверенного комплекта: аппарат, источник, головку, подающее устройство, присадку и газ. Также нужны сведения о материале образца и условиях проверки. Если поставляемая комплектация отличается, применимость полученных результатов придётся оценивать заново.
Режимы должны быть связаны с документацией конкретного оборудования и утверждённой технологией. Таблица из интернета или сохранённый профиль с похожим названием металла не подтверждают пригодность для вашего соединения. Определение и проверку режима поручают подготовленному специалисту; переносить отдельные значения между аппаратами без оценки нельзя.
Заранее договоритесь и о том, что считается неудовлетворительным результатом. Например, изделие может не проходить установленный контроль или требовать неприемлемой последующей обработки. Такие критерии полезнее общего требования «шов должен быть красивым», которое разные участники понимают по-разному.
В итоговом протоколе отделяйте наблюдения от выводов. Удачный образец подтверждает результат в описанных условиях, но не весь диапазон толщин и не все марки металла. Решение о закупке должно учитывать именно вашу номенклатуру, а не наиболее эффектную демонстрацию.
4. Какие аппараты рассмотреть и что уточнить в паспорте
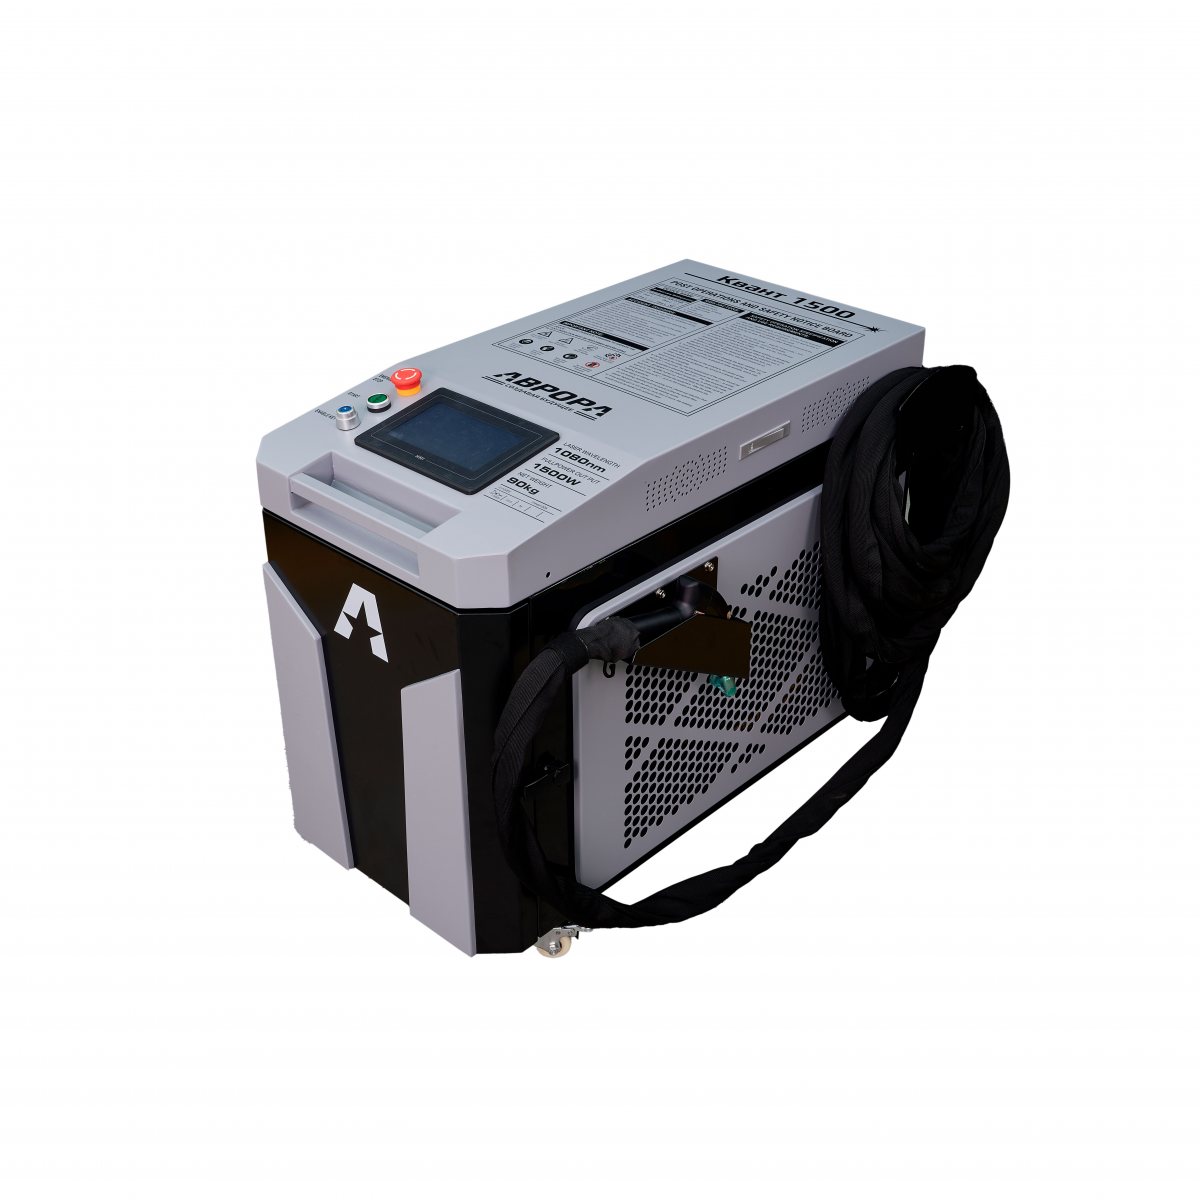
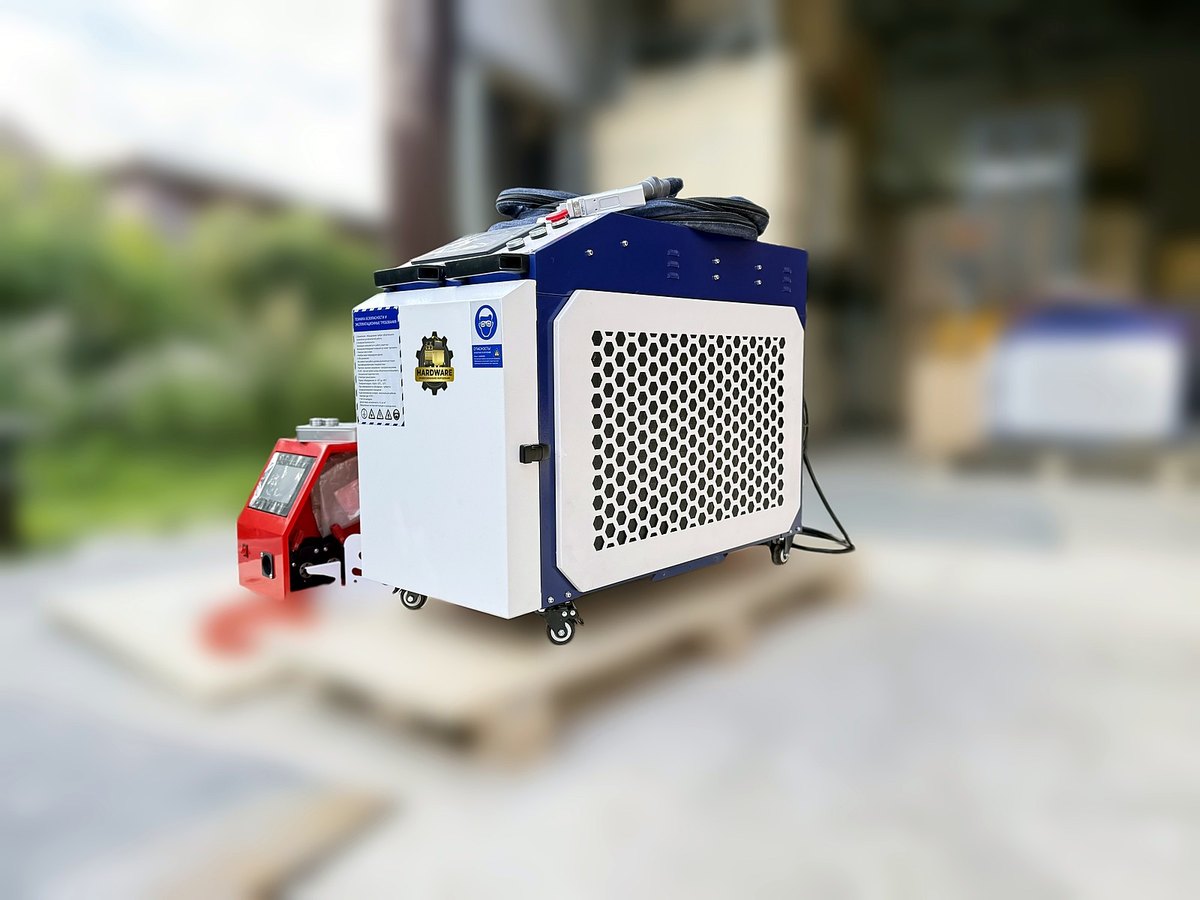
Первым для предварительного подбора можно рассмотреть Аппарат лазерной сварки АВРОРА LW1500 (1500 Вт) с жидкостным охлаждением — 3 в 1 (сварка, резка, очистка). У этой модели заявлены функции сварки, резки и очистки, жидкостное охлаждение, питание 220 В и проволока диаметром 0,6 / 0,8 / 1,0 / 1,2 / 1,6 мм. Она заслуживает рассмотрения для профессионального участка, которому нужен такой набор функций и диапазон диаметров присадки, но пригодность к конкретным металлам и сварочным толщинам нужно подтвердить по паспорту и пробным соединениям.
В переданных характеристиках АВРОРА LW1500 нет диапазона толщин именно для сварки. Указанную рекомендуемую толщину реза нельзя использовать вместо него. Также следует уточнить допустимые марки присадки, требования к газу, состав системы подачи и ограничения по видам соединений.
Для этой модели указаны потребляемая мощность 6,6 кВА и ток 30 А. Значение в кВА нельзя без уточнений подменять значением в кВт. Рабочий цикл заявлен как 100% при 40 °C; условия и ограничения этого показателя следует читать в руководстве. Одна надпись «220 В» не подтверждает пригодность имеющегося электроснабжения.
Если в задании есть сталь и нержавейка толщиной 0,5–4 мм либо алюминий 0,5–2,5 мм, второй кандидат — Лазерный аппарат 3 в 1 HARDWARE YT-1500 (1500 Вт) — сварка, резка, очистка: именно такие диапазоны сварки указаны в его характеристиках. Модель подходит для включения в сравнительную оценку под эти материалы, но диапазон толщин не заменяет проверку марки сплава, конструкции соединения и требований к результату.
У HARDWARE YT-1500 заявлены мощность лазера 1500 Вт, потребляемая мощность 7 кВт, питание 220 В и водяное охлаждение с чиллером S&A CWFL-1500. Для подачи SUP-AMF-A перечислена проволока 0,8 / 1,0 / 1,2 / 1,6 мм. Значит, если в вашем задании нужна присадка 0,6 мм, её совместимость нельзя считать подтверждённой этой карточкой.
В данных YT-1500 указаны аргон или азот, однако выбор газа для конкретного соединения требует проверки по документации. Вариант лазерного источника также нужно закрепить в спецификации поставки: описание допускает разные исполнения. Окончательное сравнение выполняют по документам именно предлагаемого комплекта.
Для обеих моделей запросите полное руководство, перечень защитных устройств и описание ограничений применения. Наличие функций резки и очистки не означает, что их можно добавить к работе участка без отдельной оценки рисков, оснащения и подготовки персонала.
5. Закрытая рабочая зона — отдельный проект
Ручной формат означает, что оператор перемещает рабочую головку, а не то, что оборудование подходит для открытого места среди других постов. Для профессионального участка нужна оценка рисков, учитывающая прямое и отражённое лазерное излучение, окружающие поверхности, соседние рабочие места и возможное появление людей.
У рассмотренных моделей указана длина волны 1080 нм. Такое излучение невидимо для глаза, поэтому отсутствие видимого луча не подтверждает безопасность. Возможность видеть зону соединения также не позволяет судить о том, защищены ли оператор, наблюдатели и сотрудники за пределами поста.
Закрытую зону проектируют с подходящими лазерными защитными ограждениями и контролем доступа. Решения по дверям, защитным блокировкам и наблюдению выбирают по документации оборудования и результатам оценки рисков. Обычную сварочную штору, случайный экран или непрозрачную перегородку нельзя заранее считать достаточной защитой.
Средства защиты глаз подбирают по длине волны, требуемой оптической плотности и условиям применения, указанным в документации. Они не заменяют ограждение и организационные меры. Подбор защиты поручают компетентному специалисту, а не делают по цвету фильтра или внешнему сходству с привычными сварочными очками.
В проект рабочего места также входят удаление выделений из зоны обработки, вентиляция, обращение с газом, пожарная безопасность и свободные проходы. Требования зависят от металлов, покрытий и выполняемых операций. Очистку и резку рассматривают отдельно: название «3 в 1» не делает условия всех процессов одинаковыми.
Электроснабжение оценивает квалифицированный специалист по паспортным данным, руководству и условиям объекта. В задание передают напряжение, потребление, требования к защитным мерам и вспомогательному оборудованию. Самостоятельные выводы о возможности подключения по виду розетки или номиналу сети здесь не подходят.
Для размещения учитывают не только габариты корпуса. Нужны предусмотренные изготовителем зоны обслуживания, условия для охлаждения, расположение подающего устройства и безопасное обращение с кабелем головки. Нельзя считать всю длину кабеля допустимым радиусом работы за пределами ограждения.
До допуска к работе организуют обучение по документации конкретной комплектации. В программу включают ограничения применения, защитные системы, признаки неисправности и действия при нештатных ситуациях. Порядок допуска, контроля доступа и обслуживания закрепляют для участка; краткая демонстрация не заменяет подготовку персонала.
6. Сервис и проверочный список перед решением
Сервис стоит обсуждать до закупки, пока можно сопоставить ответы по нескольким предложениям. Уточните, кто диагностирует источник, головку, подачу и охлаждение, куда направлять обращение и какие сведения потребуются. Не предполагайте, что все узлы обслуживаются одной организацией или одинаковым способом.
Запросите регламент обслуживания и список расходных элементов с точными обозначениями. Для системы охлаждения важны требования к рабочей жидкости, условиям эксплуатации и периодическим проверкам — их берут из руководства, а не из общих советов для чиллеров. Работы, требующие специальной подготовки, должны оставаться у обученного персонала или сервиса.
Полезно выяснить, как идентифицируется комплектация по серийному номеру и как получают актуальные инструкции. Это особенно важно при замене узлов или изменении программного обеспечения: прежние документы могут не описывать новое исполнение. Порядок согласования таких изменений лучше определить заранее.
Сравнивайте не только стоимость аппарата, но и состав проекта. В него могут входить защитное ограждение, вытяжка, подготовка электроснабжения, контроль образцов, обучение и комплект расходников. Без расчёта по вашему объекту нельзя достоверно оценить ни общий бюджет, ни экономический эффект перехода на новую технологию.
Перед решением проверьте короткий список:
- Описаны марки металлов, толщины, соединения и требования к готовым деталям.
- Совместимость проволоки, подачи и газа подтверждена документацией.
- Согласованы представительные образцы и критерии их оценки.
- Зафиксированы комплектация аппарата и условия приёмки.
- Отдельно проработаны закрытая зона, контроль доступа и инженерные системы.
- Определены обучение, обслуживание и порядок обращения в сервис.
Для мастерской с корпусными деталями разумный итог выбора — не самая высокая мощность в списке, а подтверждённое соответствие конкретной задаче. Сначала сопоставьте документы и образцы, затем оцените готовность профессионального участка. Только вместе эти две части дают основание принимать решение о закупке.
Как заказать оборудование в HARDWARE
В интернет-магазине HARDWARE можно сравнить подходящие модели и оформить заказ онлайн. Откройте карточку товара из статьи и проверьте цену и комплектацию. На странице «Оплата и доставка» можно посмотреть условия заказа. Так вы сэкономите время. Сравните комплекты и полную стоимость с доставкой. Это поможет сэкономить на покупке и выбрать оборудование по бюджету.
Если нужна помощь с выбором, напишите нам. Укажите, материал, толщину деталей и задачи, для которых подбираете установку. Консультант HARDWARE поможет сравнить варианты и подскажет, что уточнить перед покупкой. Контакты магазина.
Готовы заказать? Откройте карточку выбранной модели, нажмите «В корзину» и перейдите к оформлению заказа. Для безопасной покупки проверьте, что вы на официальном сайте hardware52.ru с защищённым соединением HTTPS. Перед оплатой ещё раз сверьте модель, комплектацию и сумму заказа.
Товары из материала
Читайте также
Сварочный полуавтомат без газа: что проверить для гаражных работ
Вам нужен первый полуавтомат для гаража: ремонтировать стальные детали, собирать небольшие конструкции и не покупать лишнее оснащение. Разберёмся…
Ручная лазерная сварка для мастерской: от пробной детали до закрытого участка
Выбираете аппарат лазерной сварки для мастерской? Начните с деталей, которые будете делать чаще всего. Сравните установки по материалу, толщине и…
Первый сварочный полуавтомат для гаража: газ, проволока и параметры выбора
Выбираете сварочный полуавтомат для гаража? Начните с задач и питания. Аппарат для мелкого ремонта и модель для частой работы потребуют разной…